2026-08-11
A Magazijn vorkheftruck is een van de meest kapitaalintensieve aankopen die een distributiefaciliteit zal doen, en de beslissing stopt zelden bij de prijs. Vloerindeling, stellinghoogte, gangpadvrijheid, werkcyclus en zelfs de samenstelling van de magazijnvloer bepalen allemaal welke chassis-, mast- en aandrijflijnconfiguratie daadwerkelijk betrouwbaar zal presteren over een levensduur van meerdere jaren. Als productiefaciliteit die materiaalbehandelingsapparatuur rechtstreeks ontwerpt en produceert, benaderen we dit anders dan een algemene apparatuurcatalogus: elke specificatie hieronder weerspiegelt wat onze engineering- en testteams feitelijk valideren op de productievloer voordat een eenheid wordt verzonden, en niet de marketingcijfers uit een brochure.
De meeste operationele teams beoordelen vorkheftrucks alleen op basis van capaciteit en prijs, en ontdekken maanden later dat de unit een stellingpad niet kan vrijmaken, geen tweede dienst kan volhouden zonder spanningsdaling, of hydraulische afdichtingen sneller verslijt dan verwacht in een koude opslagomgeving. Deze pagina is geschreven vanuit de productiekant van die kloof: de technische beperkingen, bouwmaterialen en testprocedures die bepalen of een vorkheftruck daadwerkelijk presteert zoals het specificatieblad beweert, zodra deze op een echte magazijnvloer wordt ingezet.
De meeste koopgidsen beschrijven vorkheftrucks alleen op categorie – contragewicht, reachtruck, smalle gangpaden – zonder uit te leggen waarom deze categorieën überhaupt bestaan. Vanuit productieoogpunt is elke configuratiebeslissing terug te voeren op drie technische beperkingen: gewichtsverdeling van het chassis, hydraulisch hefvermogen op hoogte en thermisch beheer van de aandrijflijn bij continu wisselen. Een vorkheftruck met een draagvermogen van 3.000 kg op grondniveau heeft niet hetzelfde vermogen van 3.000 kg op een hefhoogte van 9 meter; het laadvermogen neemt af naarmate de mast groter wordt, en deze verlagingscurve is precies wat een goed ontworpen eenheid onderscheidt van een exemplaar met te weinig vermogen.
Onze productielijn test elk chassis op basis van een nominale capaciteitscurve, en niet op basis van een enkel piekgetal. Dit is rechtstreeks van belang voor exploitanten van faciliteiten, omdat gepubliceerde cijfers over de maximale capaciteit op een specificatieblad vaak worden gemeten op de minimale hefhoogte en het standaard lastzwaartepunt – omstandigheden die zelden overeenkomen met echte magazijnactiviteiten waarbij lasten worden gehesen tot rekhoogte van drie, vier of vijf meter hoog. Het begrijpen van deze derating-relatie is het nuttigste stukje technische kennis dat een koper kan toepassen voordat hij eenheden gaat vergelijken.
De gewichtsverdeling van het chassis volgt dezelfde logica. De plaatsing van contragewichten aan de achterkant van het frame is speciaal bedoeld om het lastmoment te compenseren dat ontstaat wanneer de vorken naar voren steken onder een geheven mast. Als het contragewicht te klein is in verhouding tot de masthoogte en het nominale vermogen, wordt de unit bij volledige uitstrekking onstabiel lang voordat de capaciteitslimiet wordt bereikt; een storing die zelden opduikt in een showroomdemonstratie, maar snel verschijnt zodra een faciliteit de apparatuur op volledige rekhoogte laat draaien onder reële belastingsomstandigheden.
De capaciteit wordt gemeten bij een standaard lastzwaartepunt van 500 mm. Lasten met een langer zwaartepunt verminderen het effectieve hefvermogen, soms met 15-20%. Onze specificatiebladen vermelden de capaciteit over drie laadcentra, niet één.
De vrije hefhoogte (voordat de mast naar buiten uitsteekt) bepaalt of een unit onder lage plafondbalken of onder een aanhangerinterieur kan werken zonder problemen met de bovenruimte.
De werkcyclus definieert hoeveel bedrijfsuren per ploegendienst een aandrijflijn en hydraulische pomp kunnen volhouden zonder thermische reductie. Voor continue meerploegendiensten is een zwaardere belasting vereist dan voor werkzaamheden met één ploegendienst.
Het contactoppervlak van de banden en het chassisgewicht bepalen de druk die op de magazijnvloer wordt uitgeoefend. Voor mezzanine- en verhoogde-vloerfaciliteiten moet dit cijfer vóór de implementatie worden geverifieerd, niet erna.
De buitenste draaicirkel, en niet alleen de chassislengte, bepaalt het minimale werkgangpad. Een kortere wielbasis verkleint de straal, maar kan de stabiliteit op volledige hefhoogte beïnvloeden.
Elektrische eenheden worden gewoonlijk gebouwd rond 24V-, 48V- of 80V-systemen. Hogere spanningsarchitecturen zijn over het algemeen zwaarder belast tijdens langere diensten met minder spanningsdaling.
De indeling van de faciliteit is het uitgangspunt voor de configuratie, en niet een bijzaak die wordt toegepast nadat een unit al is aangeschaft. Bij deze beslissing wegen vier indelingsvariabelen het zwaarst: de breedte van het werkgangpad, de hoogte van het rek, de staat van het vloeroppervlak en de reisafstand van dock naar opslag. Elke variabele heeft een wisselwerking met de andere. Daarom kan een configuratie die in de ene faciliteit goed werkt, slecht presteren in een andere met een vergelijkbare rackhoogte maar een andere gangpadbreedte of vloerniveau.
Bij configuratiebeslissingen wordt vaak te weinig rekening gehouden met de reisafstand tussen het laadperron en de opslagrekken. Een faciliteit met lange transportritten profiteert van een hogere topsnelheid en een aandrijflijn die is gebouwd voor duurzame beweging in plaats van het frequente stop-start-verkeer dat typisch is voor orderverzamelen in krappe gangpaden. Het selecteren van een chassis dat is afgestemd op het reactievermogen bij stoppen en starten op lange termijn resulteert in onnodige slijtage van de aandrijflijn en langzamere cyclustijden dan een eenheid die is ontworpen voor langdurig rijden.
Gangpaden boven de 3,2 meter bieden plaats aan contragewichtconfiguraties met standaard draaigeometrie, waardoor de toegang voor onderhoud wordt vereenvoudigd en één enkele unit zowel de opslag als de verplaatsing van dock naar voorraad kan afhandelen.
Gangpaden tussen 1,6 en 2,7 meter vereisen mastconfiguraties met reikwijdte of smalle gangpaden met zijwaarts verschuivende wagens, waarbij draaiflexibiliteit wordt ingeruild voor een toename van de opslagdichtheid tot wel 40%.
Faciliteiten die zowel vloeropslag als opslag in hoge rekken uitvoeren, maken vaak gebruik van twee chassistypes parallel, in plaats van concessies te doen aan één enkele middenklasse-eenheid voor beide taken.
Voorzieningen met variaties in vloerniveau of dilatatievoegen profiteren van versterkte asbevestigingen en banden met een grotere diameter, waardoor de chassisspanning door herhaalde impactbelasting tijdens het rijden wordt verminderd.
De onderstaande tabel geeft de specificatiebereiken weer die ons technische team valideert voor standaardproductieruns. De cijfers vertegenwoordigen geteste bereiken in plaats van marketingcijfers op één punt, omdat de werkelijke prestaties afhankelijk zijn van het laadzwaartepunt, de omgevingstemperatuur en de staat van de vloer. Kopers die eenheden uit verschillende bronnen vergelijken, moeten om dezelfde op het bereik gebaseerde gegevens vragen in plaats van een enkel piekcijfer te accepteren, aangezien piekcijfers alleen een slechte voorspeller zijn van prestaties in de echte wereld.
| Specificatie | Standaard gebruiksklasse | Zware klasse | Hoog Rack-klasse |
| Nominaal vermogen | 1,5–2,5 ton | 3,0–5,0 ton | 1,2–2,0 ton |
| Maximale hefhoogte | 4,5–6,0 meter | 3,5–5,0 meter | 9,0–13,0 m |
| Werkend gangpad | 3,2–3,6 meter | 3,8–4,2 meter | 1,6–2,3 meter |
| Aandrijflijn | Elektrisch / IC | IC / Diesel | Elektrisch |
| Inschakelduur | Enkele-dubbele ploegendienst | Continu | Enkele-dubbele ploegendienst |
| Gronddruk | Matig | High | Laag-matig |
| Typische rijsnelheid | 14–17 km/u | 18–22 km/u | 8–11 km/u |
| Batterij/brandstofsysteem | 48V–80V elektrisch | Diesel/LPG | 48V–80V elektrisch |
De keuze van de aandrijflijn heeft veel meer invloed dan alleen de brandstofkosten. Elektrische aandrijflijnen elimineren de uitlaatgassen volledig, waardoor de vereisten voor de ventilatie-infrastructuur in gesloten ruimtes worden verminderd en het omgevingsgeluidsniveau voldoende wordt verlaagd om de communicatieveiligheid op een drukke magazijnvloer aanzienlijk te verbeteren. Interne verbrandingseenheden leveren daarentegen een duurzame vermogensafgifte zonder de beperkingen in de looptijd die verbonden zijn aan de oplaadcycli van de accu, wat relevant blijft voor faciliteiten die continu in meerdere ploegen werken zonder speciale oplaadinfrastructuur.
Batterijchemie voegt een extra laag van besluitvorming toe binnen elektrische configuraties. Natte loodzuuraccu's blijven de meest voorkomende keuze vanwege de lagere initiële kosten en de goed begrepen onderhoudsprocedures, maar ze vereisen een volledige oplaad- en afkoelcyclus en periodieke controles van het waterniveau. Verzegelde onderhoudsvrije batterijen verminderen de onderhoudsvereisten tegen hogere initiële kosten, terwijl snellaadcompatibele systemen het mogelijk maken om op te laden tijdens ploegendienstpauzes, waardoor de behoefte aan batterijwisselinfrastructuur in faciliteiten met meerdere ploegen wordt verminderd.
Geen uitlaatemissies, minder geluidsproductie, minder trillingen en minder geplande onderhoudsintervallen in vergelijking met aandrijflijnen met verbrandingsmotor, waardoor elektrische configuraties zeer geschikt zijn voor gesloten, temperatuurgecontroleerde faciliteiten.
Langdurige vermogensafgifte zonder uitval van de laadcyclus, sneller tanken vergeleken met het opladen van de batterij, en sterkere prestaties bij buitengebruik of gemengde binnen-buitenwerkzaamheden in de tuin.
Grotere faciliteiten maken vaak gebruik van elektrische units voor stellingwerkzaamheden binnenshuis en interne verbrandingsunits voor het laden van buitenterreinen en trailers, waarbij de sterkte van de aandrijflijn wordt afgestemd op specifieke werkzones.
Naast de gepubliceerde specificaties bepaalt de structurele bouwkwaliteit de totale eigendomskosten veel meer dan de stickerprijs. Vier gebieden verdienen direct onderzoek tijdens de evaluatie, omdat deze componenten de hoogste cumulatieve spanning ervaren gedurende een levensduur van meerdere jaren en het duurst zijn om te vervangen na voortijdig falen.
Mastkanalen ondergaan herhaalde buigbelasting gedurende duizenden hefcycli. Volledig gelaste stalen kanaalsecties met versterkte kruisverstevigingen zijn veel langer bestand tegen vermoeiingsscheuren dan geschroefde of lichtere alternatieven, vooral in omgevingen met continue ploegendienst.
Hydraulische afdichtingen van polyurethaan behouden hun prestaties over een groter temperatuurbereik dan standaard rubberverbindingen, wat aanzienlijk van belang is voor koude opslag of aangrenzende laadperrons.
E-coat primer gevolgd door poedercoating biedt een aanzienlijk langere corrosieweerstand dan enkellaags geverfde frames, vooral relevant voor faciliteiten in de buurt van kustgebieden of met een hoge luchtvochtigheid.
Vorken vervaardigd uit koolstofstaal met de juiste warmtebehandeling zijn veel beter bestand tegen buigen onder herhaalde puntbelasting dan alternatieven van lagere kwaliteit, waardoor het risico op vorkvervorming onder de nominale capaciteit wordt verminderd.
De aankoopprijs vertegenwoordigt een fractie van de totale levensduurkosten voor een magazijnvorkheftruck die een levensduur van vijf tot zeven jaar heeft. Geplande onderhoudsintervallen, beschikbaarheid van vervangende onderdelen en aandrijflijnspecifieke onderhoudsvereisten bepalen de lopende bedrijfskosten veel belangrijker dan de initiële kapitaaluitgaven. Faciliteiten die een onderhoudsschema opstellen rond de daadwerkelijke werkcyclus (in plaats van een generieke fabrieksstandaard) rapporteren consequent langere service-intervallen tussen de vervanging van grote onderdelen.
Het onderhoud van het hydraulische systeem volgt een voorspelbaar patroon dat is gekoppeld aan bedrijfsuren in plaats van aan kalendertijd. Vloeistofverontreiniging door slijtage van afdichtingen versnelt de degradatie van componenten in het gehele hydraulische circuit. Daarom zorgt vloeistofinspectie op regelmatige tijdstippen, in plaats van alleen jaarlijkse inspecties, voor een meetbaar langere levensduur van de pomp en cilinder. De bandenslijtage volgt een vergelijkbaar uurpatroon, waarbij massieve opdrukbanden doorgaans met een langer interval moeten worden vervangen dan luchtbanden bij intensief gebruik binnenshuis.
Controle van het hydraulische vloeistofpeil, inspectie van bandenslijtage, functietest van het remsysteem en inspectie van de accupolen voor elektrische configuraties.
Volledige vervanging van hydraulische vloeistof en filter, smering van de mastketting en controle van de spanning, en inspectie van de aandrijfaslagers.
Vervanging van transmissievloeistof voor verbrandingseenheden, uitgebreide inspectie van de mastrollen en herinspectie van structurele laspunten.
Beschermingssystemen voor de bestuurder zijn in het chassis ingebouwd en niet achteraf toegevoegd. De beschermconstructies zijn belastbaar om te beschermen tegen vallend puin in rackopslagomgevingen, terwijl het veiligheidssysteem voor de machinist, inclusief veiligheidsgordelvergrendelingscircuits, voorkomt dat de aandrijflijn wordt ingeschakeld totdat de machinist goed is vastgezet. Verlengingen van de laststeun voorkomen dat goederen tijdens het transport naar achteren verschuiven naar het bestuurderscompartiment, een detail dat vooral relevant wordt bij het hanteren van gestapelde of onregelmatig gevormde lasten.
Stabiliteitscontrolesystemen monitoren tegelijkertijd de masthoek, het lastgewicht en de rijsnelheid, waardoor de hefhoogte of rijsnelheid automatisch wordt beperkt wanneer de combinatie van deze factoren de stabiliteitsdrempel van het chassis nadert. Dit type actieve veiligheidsmonitoring is steeds vaker standaard geworden in configuraties voor het middensegment en zwaar gebruik, waardoor het risico op kantelen tijdens draaimanoeuvres op gedeeltelijke of volledige hefhoogte wordt verminderd.
Welk draagvermogen heeft een standaard magazijnheftruck nodig?
Voor algemene palletverwerking met standaardpallets van 1.000–1.200 kg is een eenheid van 1,5–2,5 ton geschikt voor de meeste magazijnwerkzaamheden. Faciliteiten die zwaardere industriële ladingen verwerken, moeten minimaal 25% groter zijn dan hun maximale verwachte palletgewicht om rekening te houden met variaties in het laadzwaartepunt.
Waarin verschilt de hefhoogte van de masthoogte?
Hefhoogte verwijst naar de maximale vorkhoogte, terwijl masthoogte verwijst naar de ingeklapte of uitgeschoven fysieke mastconstructie. Een mast kan uitschuiven tot een hefhoogte van 9 meter en kan inklappen tot minder dan 2,3 meter voor vrije ruimte boven het hoofd tijdens transport of gebruik bij lage plafonds.
Welke gangpadbreedte is vereist voor een reachtruck?
Reachtrucks hebben doorgaans een werkpad nodig van tussen de 2,3 en 2,7 meter, vergeleken met 3,2-3,6 meter voor standaard contragewichtunits, waardoor aanzienlijk compactere rackindelingen mogelijk zijn op hetzelfde vloeroppervlak.
Is elektrische of interne verbranding beter voor gebruik binnenshuis in magazijnen?
Elektrische aandrijflijnen hebben over het algemeen de voorkeur binnenshuis vanwege de nuluitstoot, het lagere geluidsniveau en de verminderde ventilatie-eisen. Verbrandingseenheden blijven relevant voor werkzaamheden buiten in de tuin of voor continu zwaar fietsen waarbij stilstand van het opladen onpraktisch is.
Hoe vaak moet de hydraulische vloeistof op een magazijnvorkheftruck worden geïnspecteerd?
Het peil van de hydraulische vloeistof moet elke 250 bedrijfsuren worden gecontroleerd, waarbij een volledige vervanging van de vloeistof en het filter elke 1.000–1.500 uur moet plaatsvinden, afhankelijk van de bedrijfscyclus en de omgevingstemperatuur.
Kan één vorkheftruck zowel vloeropslag als opslag in hoge stellingen aan?
Een middenbereikconfiguratie kan gemiddelde rackhoogtes tot grofweg 7-8 meter bedienen, maar faciliteiten met racks van meer dan 9 meter vereisen doorgaans een speciale high-rack-unit voor een stabiele, code-conforme werking.
Welke vloeromstandigheden beperken de selectie van vorkheftrucks?
Ongelijke vloeren, dilatatievoegen en verhoogde of tussenvloeren met een beperkt draagvermogen beperken allemaal het chassisgewicht en het bandentype dat veilig kan worden ingezet. De gronddruk moet altijd worden geverifieerd aan de hand van de documentatie over de vloerbelasting van de faciliteit.
Hoe lang duurt het opladen van de batterij bij een elektrische magazijnheftruck?
Standaard loodzuuraccusystemen hebben doorgaans 8 uur nodig voor een volledige lading plus een afkoelperiode van 8 uur. Snellaadcompatibele systemen kunnen dit aanzienlijk verminderen, waardoor tussentijds opladen mogelijk is tijdens ploegendienstpauzes zonder dat de batterij volledig hoeft te worden verwisseld.
Wat is de typische levensduur van een magazijnvorkheftruck?
Bij standaard één- of tweeploegendienst met gepland onderhoud levert een goed gebouwde unit doorgaans 10.000 tot 15.000 bedrijfsuren voordat grote onderdelen worden gereviseerd, wat overeenkomt met ongeveer vijf tot zeven jaar continu operationeel gebruik.
Gaan massieve banden of luchtbanden binnenshuis langer mee?
Massieve opdrukbanden gaan over het algemeen langer mee dan luchtbanden op betonnen vloeren binnenshuis, omdat ze niet onderhevig zijn aan lekrisico en een langzamere slijtage van het loopvlak ondervinden bij herhaaldelijk stop-start fietsen.
Welke aanbouwdelen worden vaak aan een magazijnvorkheftruck toegevoegd?
Zijverschuivers, vorkverstellers, laststabilisatoren en roterende klemmen zijn de meest gevraagde hulpstukken, die elk tijdens de productie rechtstreeks op de wagenplaat worden gemonteerd in plaats van achteraf te worden gemonteerd.
Welke invloed heeft de omgevingstemperatuur op de prestaties van vorkheftrucks?
Koude opslagomgevingen verminderen de accucapaciteit en verhogen de viscositeit van de hydraulische vloeistof, wat beide de hefresponstijd vertraagt. Eenheden die bedoeld zijn voor gebruik in koude opslag vereisen doorgaans afdichtingen die bestand zijn tegen lage temperaturen en batterij-isolatiepakketten.
De samenstelling en constructie van banden hebben meer invloed op de rijstabiliteit, de bescherming van het vloeroppervlak en de energie-efficiëntie dan de meeste kopers in eerste instantie bij de specificatie in rekening brengen. Stevige opdrukbanden zijn volledig bestand tegen lekschade en behouden hun vorm onder zware puntbelasting, waardoor ze de standaardkeuze zijn voor gebruik binnenshuis met betonnen vloeren en een hoog aantal cycli. Opties voor lucht- en schokdempingsbanden ruilen een deel van de lekweerstand in voor een betere schokabsorptie, wat relevant wordt op faciliteiten met dilatatievoegen, overgangen van laadplaten of kleine oneffenheden in het oppervlak, waar het rijcomfort de vermoeidheid van de machinist tijdens lange diensten beïnvloedt.
De diameter en breedte van de banden beïnvloeden ook de bodemdruk, onafhankelijk van het chassisgewicht. Een bredere voetafdruk van de banden verdeelt het chassisgewicht over een groter contactoppervlak, waardoor de puntdruk op verhoogde of tussenvloeren wordt verminderd, waar het draagvermogen per vierkante meter een vaste beperking is. Voorzieningen die werken met epoxy-gecoate of harsvloeren moeten bovendien de compatibiliteit van bandencompounds bevestigen, aangezien bepaalde rubberformuleringen speciale vloercoatings kunnen markeren of aantasten bij herhaald contact en draaiende wrijving.
De compatibiliteit van hulpstukken wordt bepaald door de vorkenbordklasse en niet alleen door de vorklengte, en niet-overeenkomende vorkenbordklassen zijn een van de meest voorkomende configuratiefouten bij faciliteiten die hulpstukken afzonderlijk van de basiseenheid aanschaffen. Klasse II- en Klasse III-wagensteunen komen overeen met specifieke hydraulische debieten en afmetingen van de montagebeugels, wat betekent dat een uitrustingsstuk dat geschikt is voor één wagenklasse niet zonder aanpassingen correct of veilig in een andere klasse kan worden geïntegreerd.
Zijverschuivers maken zijdelingse vorkverstelling mogelijk zonder het hele chassis te herpositioneren, waardoor de cyclustijd wordt verkort bij orderverzameloperaties in krappe gangpaden, waarbij herhaalde fijne uitlijning tegen een rekvlak anders de doorvoer zou vertragen. Vorkverstellers breiden dit nog verder uit door aanpassing van de vorkafstand vanaf de bestuurdersstoel mogelijk te maken, wat handig is in faciliteiten die variabele palletbreedtes verwerken in één dienst. Roterende klemmen en laststabilisatoren zijn gericht op gespecialiseerde handlingbehoeften, zoals goederen in trommel- of rolformaat, en worden doorgaans gespecificeerd in de productiefase, zodat de capaciteit van het hydraulische circuit vanaf het begin de juiste maat heeft voor de toegevoegde belasting van het aanbouwdeel.
Elk chassis dat op onze lijn wordt geproduceerd, doorloopt een gestructureerde kwaliteitscontrole voordat het de fabriek verlaat. Framelassen worden geïnspecteerd onder belastingtests voordat de verf wordt aangebracht, hydraulische systemen ondergaan druktests bij 1,5x de nominale werkdruk, en voltooide eenheden worden cyclisch getest op volledige nominale capaciteit over het volledige mastuitschuifbereik voordat de definitieve inspectie wordt goedgekeurd. De productie is gecertificeerd volgens de ISO 9001-normen voor kwaliteitsmanagement, en eenheden die bedoeld zijn voor gereguleerde markten worden gebouwd volgens de CE-conformiteitsvereisten met betrekking tot structurele veiligheid, elektrische systemen en normen voor de bescherming van operators.
De traceerbaarheid van componenten wordt gedurende de volledige productierun gehandhaafd, waarbij de lasinspectiegegevens, de testresultaten van de hydraulische druk en de testgegevens van de laatste cyclus bij elk chassisserienummer worden geregistreerd. Deze traceerbaarheid wordt met name relevant voor faciliteiten die werken onder interne veiligheidsauditvereisten, waar de gedocumenteerde testgeschiedenis de certificering van apparatuur en beoordelingen van de naleving van de verzekeringsplicht ondersteunt.
Omdat de productie rechtstreeks op onze productievloer plaatsvindt, kunnen configuratiewijzigingen (masthoogte, vorklengte, bandsamenstelling, montage van aanbouwdelen, spanningssysteem) tijdens de productiefase worden gespecificeerd in plaats van achteraf achteraf te worden aangebracht. Dit is met name relevant voor faciliteiten met niet-standaard rekhoogtes, ongebruikelijke ladingafmetingen of specifieke bevestigingsvereisten zoals vorkverstellers, zijverschuivers of roterende klemmen.
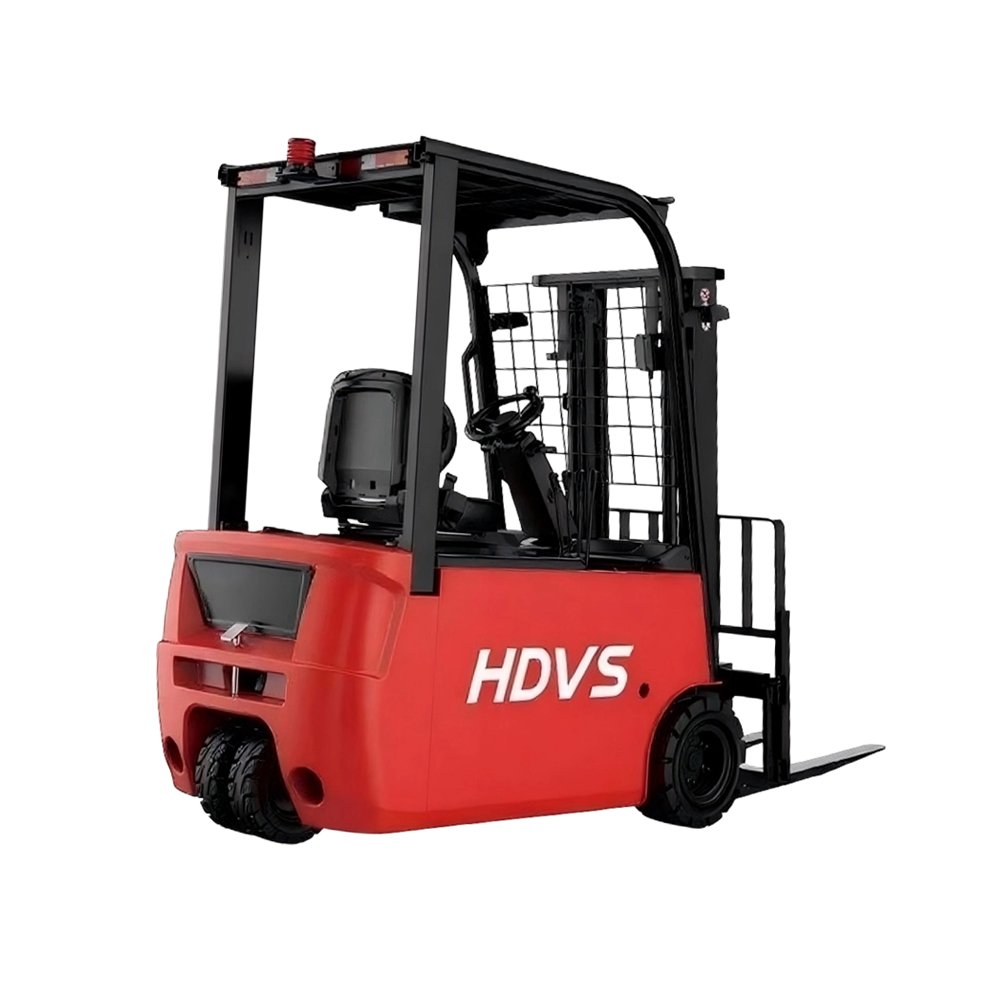
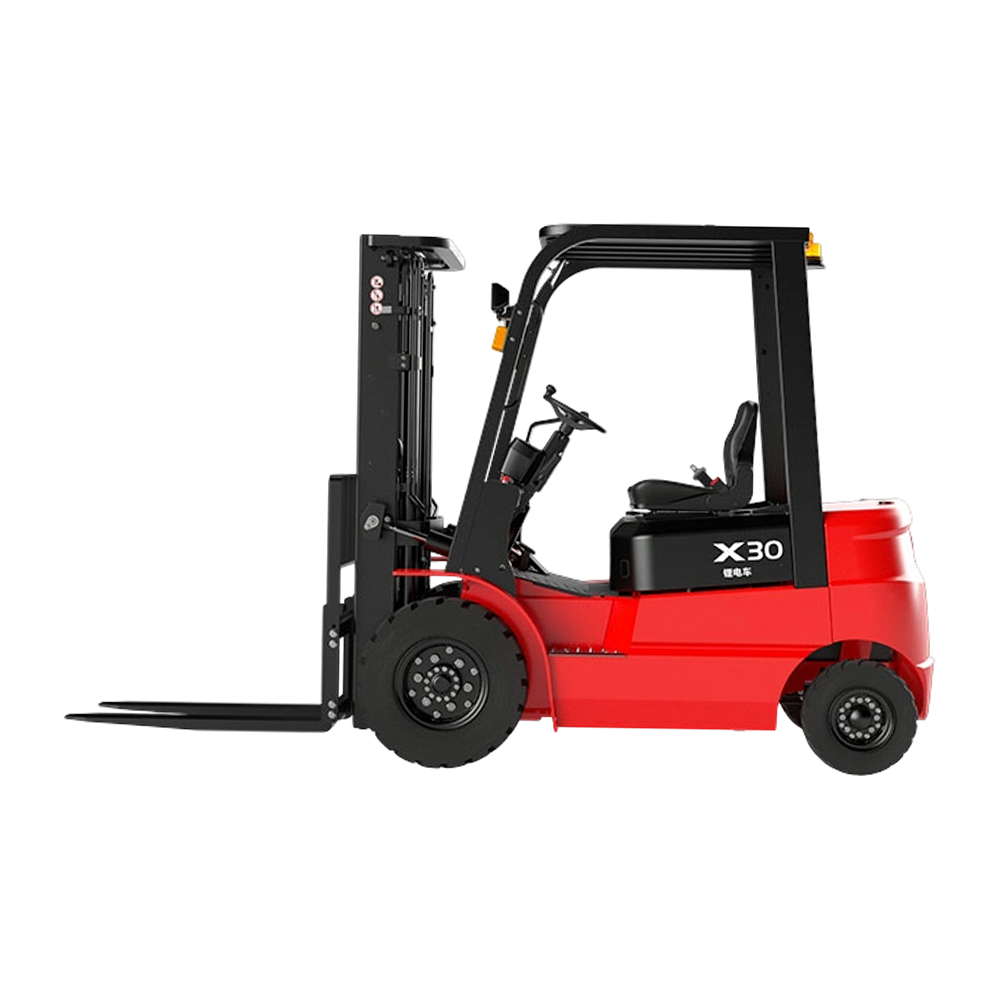
Gebouwd op een 48V- of 80V-architectuur met AC-aandrijfmotoren, afmetingen van 1,5 tot 3,5 ton, ontworpen voor meerploegendienst binnenshuis met minimaal geluid en geen uitstoot.
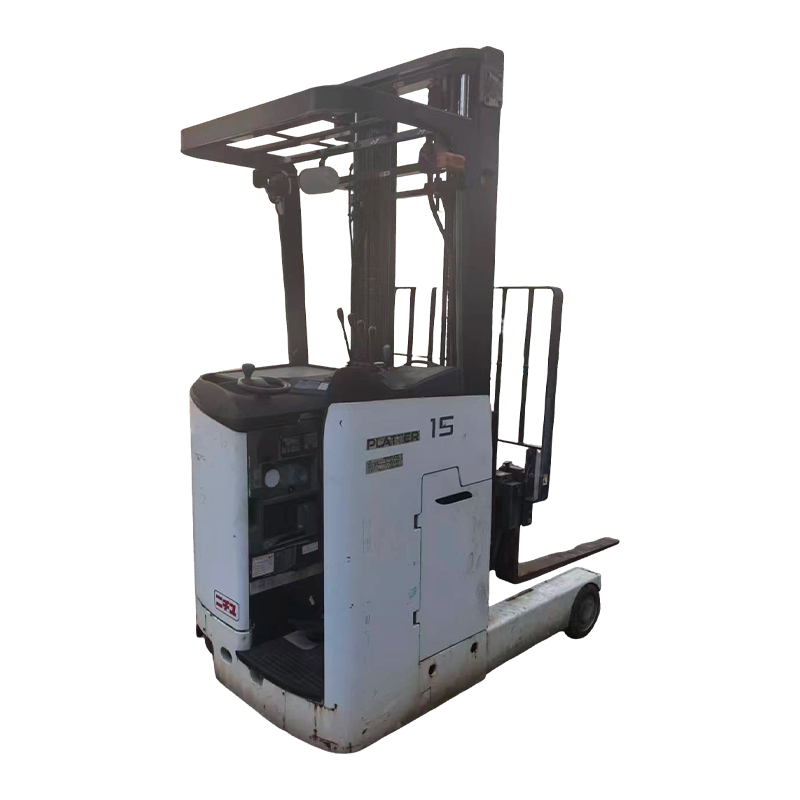
Bekijk configuratieoptiesMastontwerp met smal chassis, ontworpen voor gangpadbreedtes vanaf 2,3 meter, met hefhoogtes tot 11 meter voor rackopslagtoepassingen met hoge dichtheid.
Bekijk configuratieoptiesOpties voor diesel- en LPG-aandrijflijnen, gebouwd voor continu-ploegendiensten op buitenterreinen en gemengd gebruik binnen-buiten, met een vermogen van 3 tot 5 ton, met versterkte frameconstructie.
Bekijk configuratieoptiesHydraulische afdichtingen die bestand zijn tegen lage temperaturen, geïsoleerde batterijcompartimenten en corrosiebestendige framecoatings, ontworpen voor langdurig gebruik in magazijnen onder nul.
Bekijk configuratieoptiesFaciliteiten met niet-standaard vereisten – verlengde vorklengte, aangepaste spanningssystemen, gespecialiseerde hulpstukken of regionale conformiteitscertificeringen – kunnen configuratieaanpassingen rechtstreeks in de productiefase aanvragen. Ons technische team werkt op basis van faciliteitsspecificaties, inclusief gangpadafmetingen, documentatie van de rackhoogte en vloerbelastingsclassificaties, om een chassisconfiguratie aan te bevelen die is afgestemd op de daadwerkelijke werkomgeving in plaats van een algemene cataloguslijst.
Productieruns van bulkorders worden gepland met een specifieke lijntijd, waardoor consistente bouwspecificaties voor de volledige orderhoeveelheid mogelijk zijn, samen met uniforme test- en inspectiedocumentatie voor elke eenheid die in de run wordt geproduceerd. Doorlooptijden variëren op basis van de complexiteit van de configuratie en het ordervolume, en worden bevestigd tijdens de specificatiebeoordelingsfase voorafgaand aan de productieplanning. Faciliteiten die de standaardisatie van het wagenpark op meerdere locaties coördineren, profiteren van deze aanpak, omdat identieke bouwspecificaties gedurende een productierun de onderhoudscomplexiteit tussen locaties verminderen en de planning van de voorraad van reserveonderdelen vereenvoudigen.
Regionale nalevingsvereisten worden aangepakt in de specificatiefase en niet via aanpassingen na de productie. De configuratie van het elektrische systeem, de veiligheidslabels en de structurele certificeringsdocumentatie zijn tijdens de initiële bouwplanningsfase afgestemd op het regelgevingskader van de bestemmingsmarkt, waardoor vertragingen en extra kosten worden vermeden die gepaard gaan met het achteraf inbouwen van conformiteitskenmerken op een voltooide eenheid.
Faciliteiten die vervanging of vlootuitbreiding evalueren, moeten de huidige gangpadbreedtes, stellinghoogtes, vloerbelastingswaarden en ploegendienstcyclus documenteren voordat ze configuratie-aanbevelingen vragen. Deze informatie bepaalt de chassisklasse, masthoogte en aandrijflijnselectie betrouwbaarder dan capaciteitscijfers alleen.
Aanbevolen producten
Aanbevolen NIEUWS